ZKL serija 850 ℃ Peć za otpornost na rastopljenje
Cat:Industrijska peć
ZKL serija 850 ℃ peć za zavarivanje aluminijskih vlakana prije vakuuma je opr...
Pogledajte detalje


Dva samonarezna vijka mogu izgledati gotovo identično u kanti za smeće, a opet se ponašati na potpuno različite načine na pokretnoj traci. Razlika obično počinje na repu, kraj potkoljenice nasuprot glavi. Plosnati repni vijak završava s tupom, skošenom površinom, dok oštar repni vijak završava suženim vrhom. Taj jedini geometrijski izbor odlučuje je li potrebna pilot rupa, koliko brzo se vijak pokreće i koliki zakretni moment spoj apsorbira prije nego što nešto pokvari.
Geometrija, međutim, govori samo pola priče. Materijal iza vrha, zajedno s toplinskom obradom koja je na njemu primijenjena, odlučuje hoće li se niti formirati čisto u podlozi ili će je ogoliti.
U terminologiji pričvršćivača, rep je krajnji kraj drške i on upravlja načinom na koji vijak ulazi u obradak.
Budući da je oštar rep sužen, njegovi prvi navoji su nepotpuni i postupno se produbljuju kako vijak napreduje. Ravni repni vijak nosi potpunije navoje bliže kraju drške, što mijenja i raspodjelu opterećenja duž uključene duljine i oblik krivulje pogonskog momenta.
Vrste ugljičnog čelika kao što je C1022A obično su kaljene: površina je naugljičena do visoke tvrdoće tako da može rezati ili oblikovati navoj, dok jezgra ostaje mekša i čvršća tako da vijak ne puca pod okretnim momentom. Razlika između tvrdoće površine i tvrdoće jezgre je ono što mali vijak čini i agresivnim i izdržljivim.
Opcije od nehrđajućeg čelika ponašaju se drugačije i često se pogrešno shvaćaju:
Razlika je najvažnija kod oštrog vrha. Taj vrh ima vrlo mali presjek, tako da previše kaljen ili nedovoljno kaljen vrh može puknuti tijekom vožnje, dok se premalo kaljen vrh jednostavno preklopi i odbija pokrenuti. Plosnati repni vijci šire napon zakretanja na šire područje, ali njihov dugi navoj znači da dubina kućišta mora ostati dosljedna duž cijele duljine navoja.
Ključna točka
Geometrija vrha definira kako vijak ulazi u materijal. Kvaliteta materijala i dubina kućišta određuju hoće li preživjeti proces.
Ravni repni vijak je pričvršćivač s kontroliranim zahvatom. Budući da ne može probiti obradak, promjer rupe i kvaliteta rupe definiraju uvjete oblikovanja navoja. U limu se rupa obično izbuši ili izbuši malo ispod nominalne veličine navoja, a vijak se kotrlja ili reže vlastiti navoj u stijenci te rupe. U plastici i kalupnim lijevacima, lijevani otvor za jezgru postiže isti rezultat.
Posljedice su predvidljive: početni okretni moment je veći jer se puni profil navoja odmah zahvati, duljinu zahvata je lako kontrolirati, a spojevi se mogu rastaviti i ponovno sastaviti s daleko manje oštećenja nego što bi to prouzročio oštar vrh. Plosnati repni vijci također su prirodan izbor kada vijak prolazi kroz prvu ploču i mora oblikovati navoj u matici, izbočini ili debljem drugom sloju.
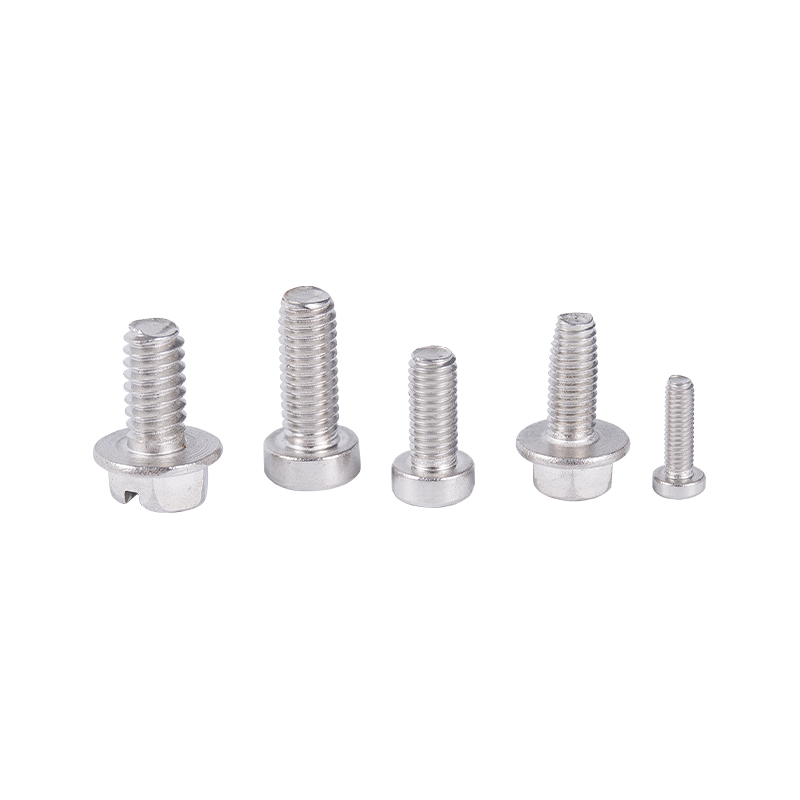 Samorezni vijci s ravnim repom za metal i slijepe rupe Tupi ravni rep odgovara prethodno izbušenom metalu, slijepim rupama i radovima na dnu, s ravnim ili pan glavama i opcijama od ugljika ili nehrđajućeg čelika. Pogledajte proizvod →
Oštar repni vijak mijenja kontrolu za brzinu. Vrh se sam locira, gura materijal u stranu i povlači prve niti u kontakt, tako da nije potrebna posebna operacija bušenja u drvu, iverici, tankim pločama i mnogim vrstama plastike. Kompromis je da podloga mora prihvatiti istisnuti materijal. U gustom tvrdom drvu ili debelom čeliku vrh nema kamo pomaknuti materijal i pogonski moment naglo raste.
Dizajni s oštrim vrhom također koncentriraju naprezanje, jer suženi vrh nosi manje materijala, a opterećenja oblikovanja navoja skupljaju se na malom volumenu kaljenog čelika. Tu kontrola dubine kućišta postaje kritična: previše plitko kućište i vrh se deformira, previše krhko kućište i vrh se okrhne.
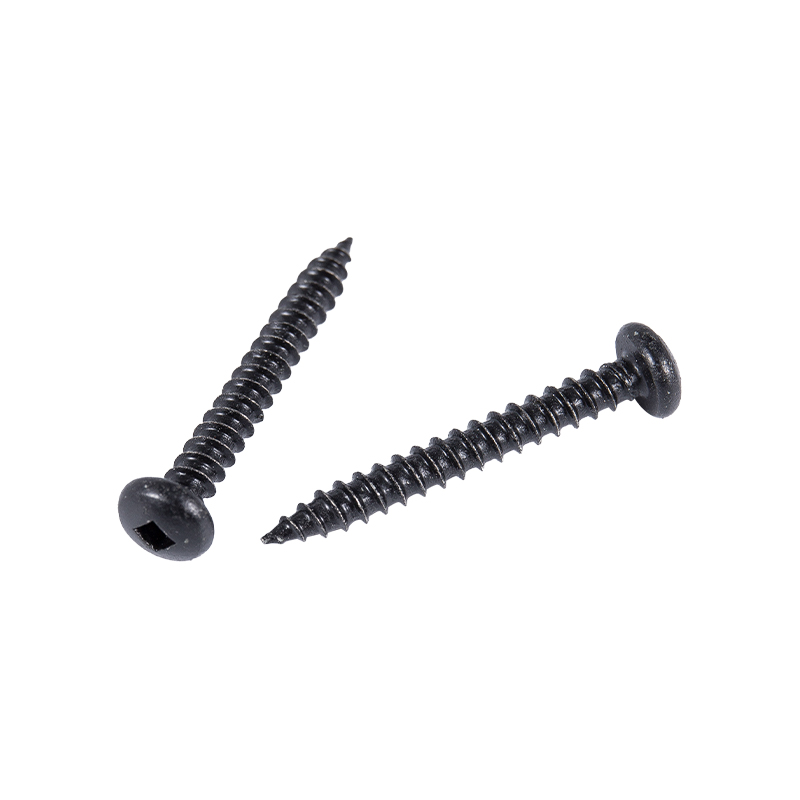 Samorezni vijci s oštrim vrhom s okruglom glavom Idealni za prethodno izbušene metalne sklopove, ovi vijci s poprečnom glavom režu navoje i raspoređuju steznu silu po konstrukciji, namještaju i kućištima opreme. Pogledajte proizvod →
Donja tablica sažima razlike koje su najvažnije tijekom rada na specifikacijama.
| Značajka | Ravni rep | Oštar rep |
|---|---|---|
| Krajnja geometrija | Tupo, skošeno lice | Stožasti zašiljeni vrh |
| Pilot hole | Potreban, promjer kontroliran | Obično nije potrebno |
| Početno ponašanje | Potrebna je locirana rupa | Samopolazište |
| Angažman niti | Kompletne niti pri kraju | Nepotpune niti na vrhu |
| Tipične podloge | Limovi, plastika, tlačni odljevci, čepovi | Drvo, iverica, tanki lim, plastika |
| Zahtjev za dubinu kućišta | Ujednačena duž cijele niti | Čvrsta kontrola na mjestu |
| Uklanjanje i ponovna uporaba | Bolje, manje oštećenja podloge | Više oštećenja podloge |
Učinkovitost oblikovanja navoja rezultat je toplinske obrade jednako kao i rezultat dizajna. Naugljičenjem se stvara tvrdi površinski sloj, kaljenjem se zatvara transformacija, a kaljenjem se vraća dovoljna žilavost jezgre da preživi okretni moment ugradnje. Dubina kućišta, površinska tvrdoća i tvrdoća jezgre moraju se držati unutar prozora, a taj prozor je najlakše držati kada se atmosfera peći i temperaturni profil ponavljaju od serije do serije.
Procesna oprema stoga stoji neposredno iza kvalitete spojnica. Peći za pougljičenje i kaljenje u kontroliranoj atmosferi iz pravilno specificiranog raspona oprema za toplinsku obradu održavajte dubinu kućišta ujednačenom u cijeloj proizvodnoj seriji, a ne samo u uzorku. Ispitivanja tvrdoće i slanog spreja tada potvrđuju da se površinski sloj ponaša onako kako je predviđeno tijekom rada.
Materijalna odluka treba slijediti podlogu, a ne obrnuto.
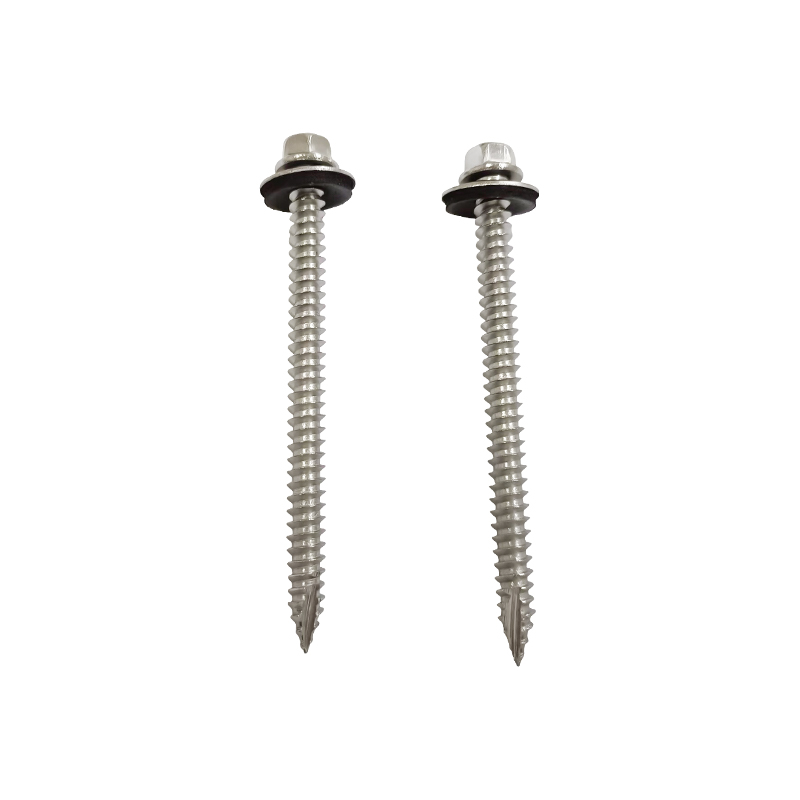 Samorezni vijak s šesterokutnom podloškom tipa 17 s podloškom od EPDM Za vanjske metalne krovove i obloge, ovaj SUS410 vijak koristi potporni navoj i brtvenu podlošku za poboljšanje zahvata i otpornost na prodor vlage. Pogledajte proizvod →
| Način neuspjeha | Vjerojatno materijalni uzrok | Praktična korekcija |
|---|---|---|
| Konac ogoljen u podlozi | Upravljačka rupa je prevelika ili je dubina kućišta preplitka | Smanjite promjer rupe, provjerite tvrdoću površine |
| Prijelomi točka tijekom vožnje | Prevelika dubina kućišta ili nedovoljno kaljenje | Ponovno provjerite ciklus karburizacije i temperaturu kaljenja |
| Vrh se savija i vijak se okreće | Preniska površinska tvrdoća za podlogu | Povećajte dubinu kućišta ili odaberite tvrđu ocjenu |
| Nagrizanje i zahvatanje nehrđajućeg čelika | Austenitni stupanj u kombinaciji s visokim trenjem | Prijeđite na SUS410 ili nanesite odgovarajuće mazivo |
| Oko glave se pojavljuje hrđa | Ugljični čelik s neadekvatnom prevlakom | Nadogradite na kvalitetu od nehrđajućeg čelika za okoliš |
Ne. Oštar repni vijak može početi u običnoj rupi, ali ravni repni vijak treba pripremljenu rupu ispravnog promjera. Uvrtanje ravnog repnog vijka bez pilot rupe obično deformira obradak umjesto da oblikuje navoj.
U metalu i tvrdoj plastici, da. Rupa se obično buši ili izbuši malo ispod nominalne veličine navoja tako da vijak ima materijala za oblikovanje, a rupe za oblikovane jezgre obavljaju istu funkciju u plastičnim dijelovima.
Nijedna ocjena nije univerzalno bolja. Kaljeni C1022A postiže visoku površinsku tvrdoću uz nisku cijenu. SUS410 nudi usporedivu tvrdoću s boljom otpornošću na koroziju, što je važno u vlažnoj ili blago korozivnoj uporabi.
Austenitne vrste kao što su SUS304 i SUS316 ne mogu se očvrsnuti toplinskom obradom, tako da su njihove niti mekše od kaljenog ugljičnog čelika. Veće trenje također potiče nagrizanje, što povećava rizik od skinutog navoja ili slomljenog vijka.
Izbor između ravnog repa i oštrog repa samoreznog vijka svodi se na to kako bi spoj trebao biti oblikovan. Oštar rep optimizira brzinu instalacije i mogućnost samopokretanja, pod uvjetom da podloga može prihvatiti pomaknuti materijal i da vrh ima odgovarajuću dubinu kućišta iza sebe. Ravni rep optimizira kvalitetu zahvata, predvidljivost zakretnog momenta i mogućnost ponovne upotrebe, pod uvjetom da je rupa pravilno pripremljena. U oba slučaja, stupanj i toplinska obrada iza vrha odlučuju hoće li namjera dizajna preživjeti proizvodnju.
Za širi pogled na to kako su ti spojni elementi klasificirani i primijenjeni, ovaj pregled vrste i odabir samoreznih vijaka korisno je suputno čitanje.
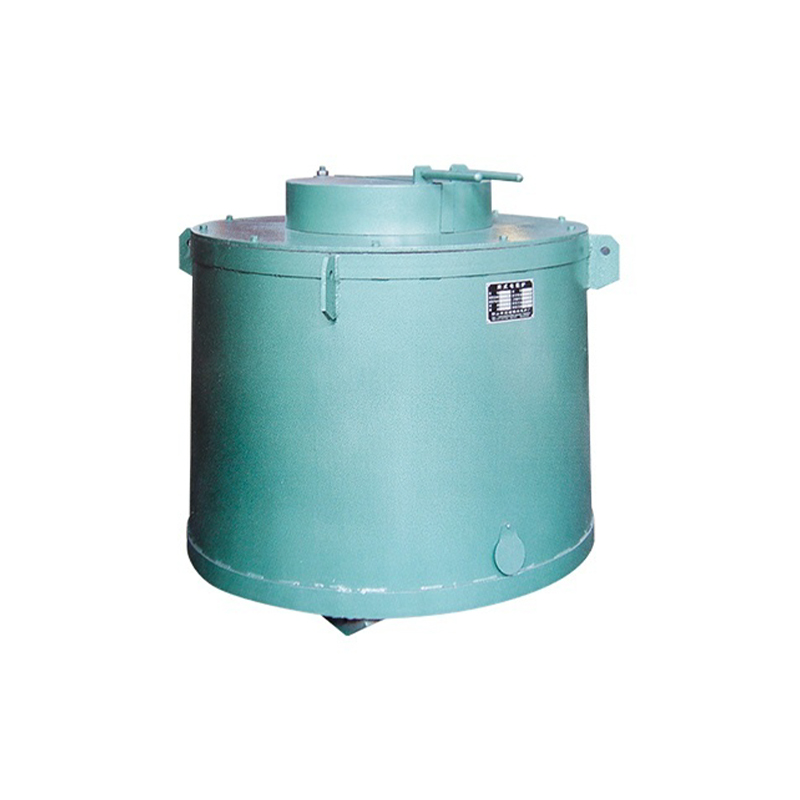
ZKL serija 850 ℃ peć za zavarivanje aluminijskih vlakana prije vakuuma je opr...
Pogledajte detalje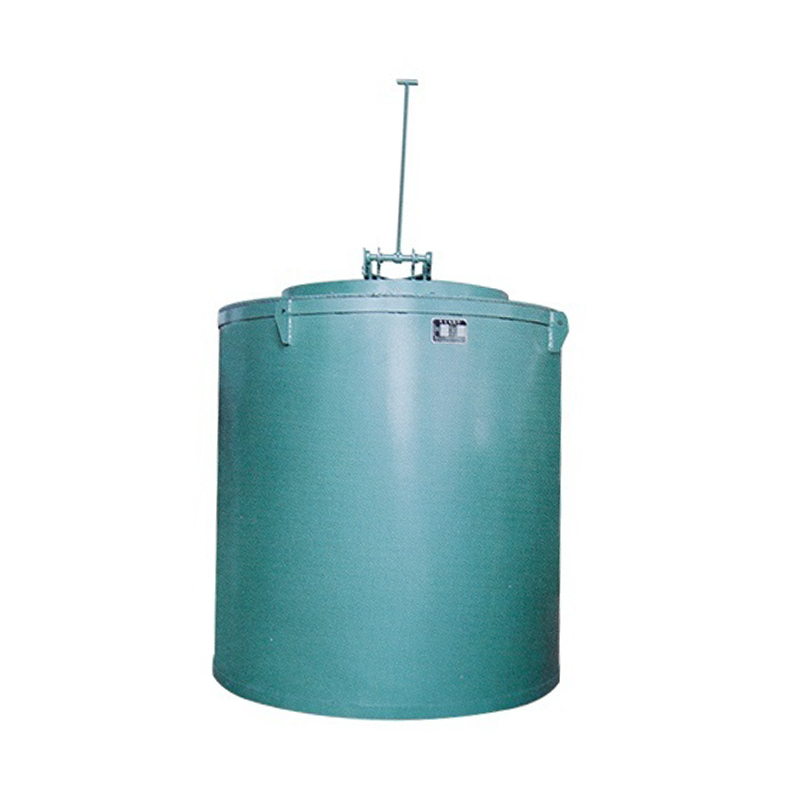
ZKL serija 650 ℃ Tekuća nitriding peć pogodna je za površinsku obradu i pobol...
Pogledajte detalje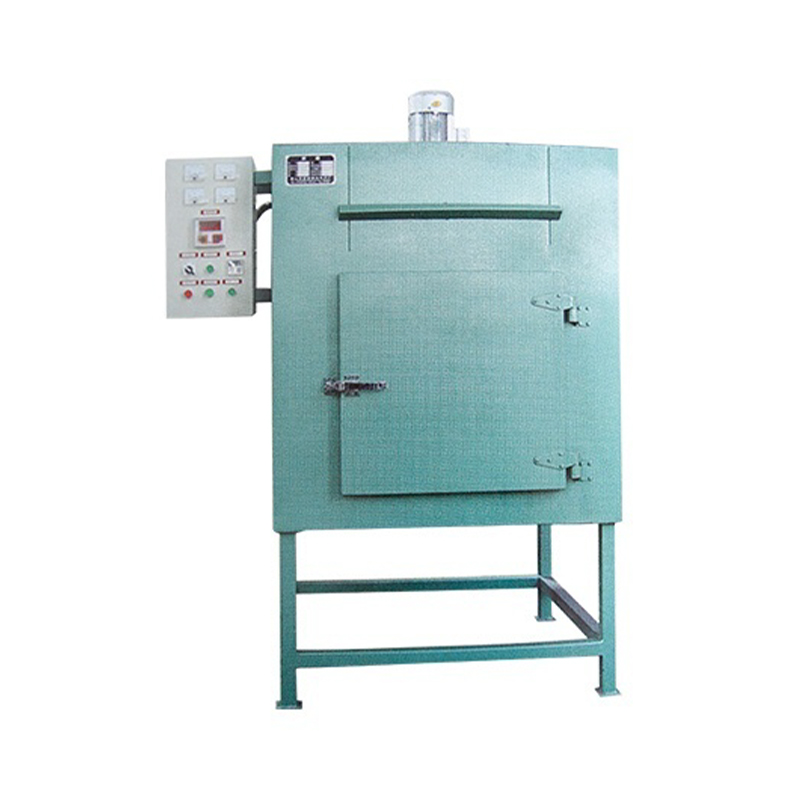
ZKL serija 550 ℃ pećnica toplinskog ciklusa je industrijska oprema za sušenje...
Pogledajte detalje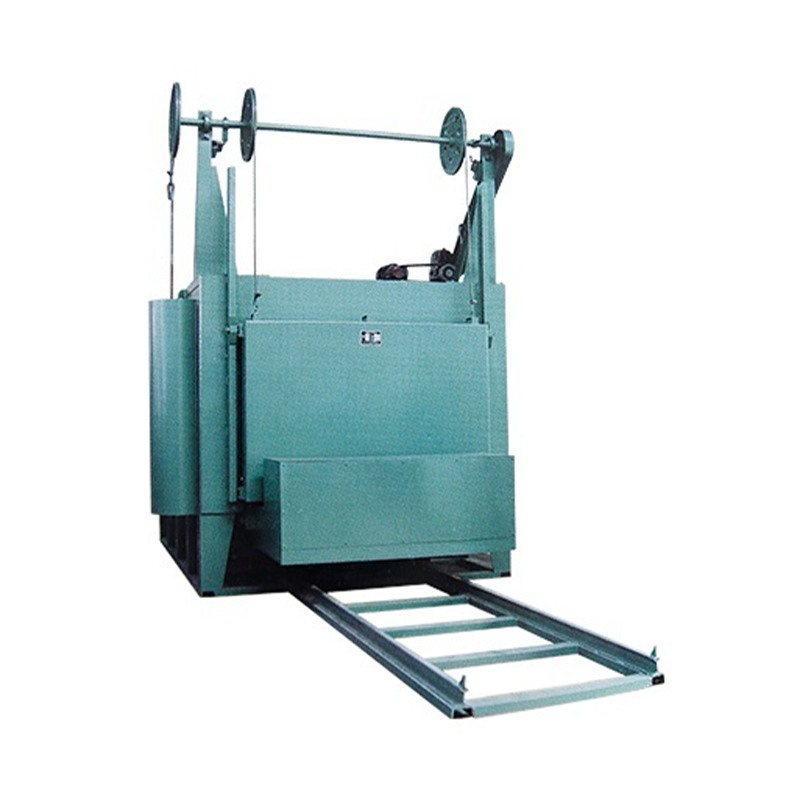
Peć za otpornost na kolica RT2 serije može se koristiti za procese toplinske ...
Pogledajte detalje
RJ2 Series 650 ℃ peć za ublažavanje jama pogodna je za ublažavanje toplinske ...
Pogledajte detalje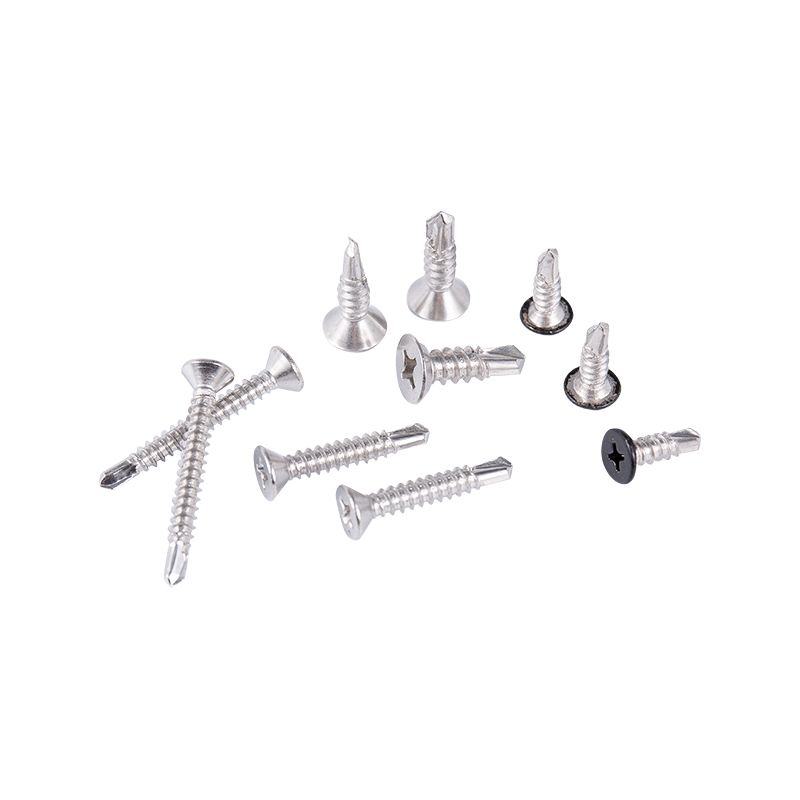
Vijci za samo-bušenje šaltera naširoko se koriste u proizvodnji namještaja, a...
Pogledajte detalje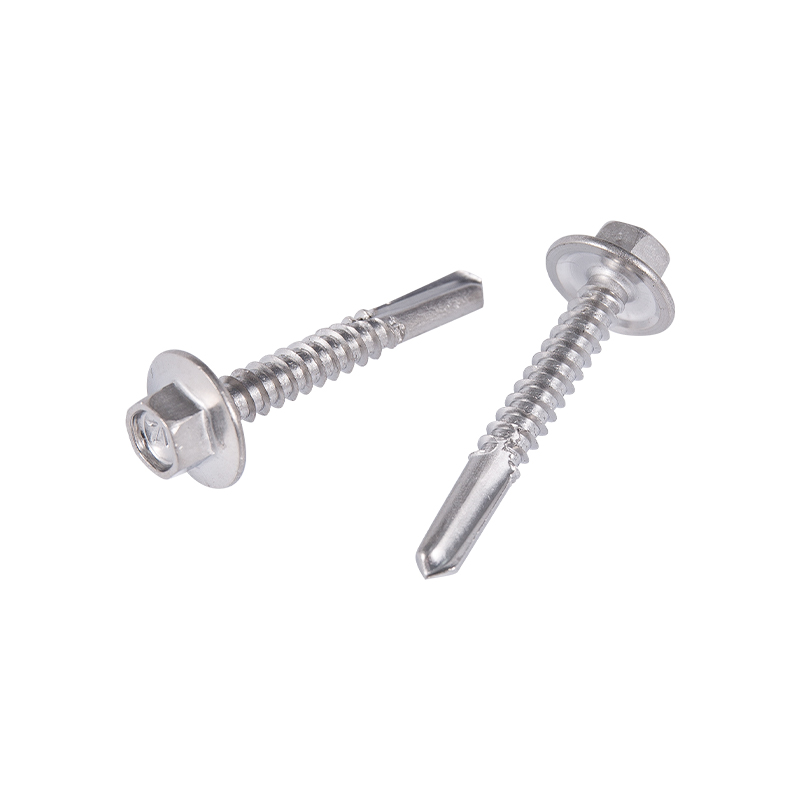
Šesterokutni vijci za samo-bušenje su učinkovit i prikladan pričvršćivač. Ova...
Pogledajte detalje
Šalterk, dvostruki šalter, polu-kuna, truba i nokti na glavi na glavi naširok...
Pogledajte detalje+86-13705735391
+86-18868359082
+86-573-83128088
+86-573-83128123
Br. 2155, Shuanglong Road, okrug Nanhu, grad Jia Xing, provincija Zhejiang
Autorsko pravo © Jiaxing Zhongke Metal Technology Co., Ltd. Sva prava pridržana.Prilagođeni proizvođač visokokvalitetnih nehrđajućih čeličnih spojnih elemenata