


Ravna perilica proljetna brava za pranje
Cat:Metalni perilica
Ravne perilice i proljetne perilice su dodaci za pričvršćivanje u industriji ...
Pogledajte detalje


Nagrizanje navoja jedan je od najskupljih i najzbunjujućih kvarova u industrijskom pričvršćivanju. Može pričvrstiti maticu na strojni vijak tako čvrsto da se pričvrsni element pokida prije nego se spoj odvoji. Ključ za izbjegavanje ovog stanja nije jedan čarobni premaz; to je kombinacija ispravnog prianjanja navoja i namjernog usklađivanja tvrdoće između matice i strojnog vijka. Kada se ta dva čimbenika kontroliraju zajedno, žučenje se može spriječiti prije nego što počne.
Nagrizanje navoja, koje se naziva i hladno zavarivanje ili nagrizanje, događa se kada dvije metalne površine s navojem klize jedna o drugu pod visokim pritiskom. Lokalizirani mikrozavari nastaju na visokim točkama, a zatim se raskidaju, ostavljajući grub i poderan materijal. Svaki ciklus stvara nove izložene površine koje se ponovno zavaruju, a proces se brzo ubrzava.
Austenitni nehrđajući čelici poput 304 i 316 posebno su skloni habanju jer su njihovi oksidni filmovi tanki, a njihovo otvrdnjavanje stvara tvrde, abrazivne čestice trošenja. Međutim, aluminij, titan, pa čak i obloženi ugljični čelik, mogu žučiti pod jakim kontaktnim pritiskom.
Gađenje je vjerojatnije kada:
Pristajanje navoja definira količinu zazora ili interferencije između spojenih navoja. U pričvrsnim elementima serije inča, klase 1A/1B, 2A/2B i 3A/3B opisuju povećanje nepropusnosti. U metričkim spojnicama, uobičajeni parovi tolerancija kao što su 6g/6H i 6e/6H pružaju sličnu kontrolu nad zahvatom.
Prilagodba je važna jer kontrolira kako je opterećenje raspoređeno na zahvaćene niti. Pravilno pristajanje raspoređuje opterećenje stezanja preko dugačke spirale i smanjuje lokalni pritisak. Prelabavo prianjanje omogućuje da se opterećenje koncentrira na prvih nekoliko niti. Preusko prianjanje povećava trenje i može zadržati kontaminaciju, a oba uvjeta povećavaju rizik od nagrizanja.
| Fit klasa | Opis | Tipična uporaba |
|---|---|---|
| 1A / 1B | Labavi zazor | Brza montaža s pozlaćenim ili malo oštećenim navojem |
| 2A / 2B | Normalno pristajanje | Opći sklopovi strojnih vijaka i matica |
| 3A / 3B | Usko pristajanje | Precizni spojevi s kontroliranim momentom i podmazivanjem |
Tijekom projektiranja provjerite efektivni promjer koraka umjesto da se oslanjate samo na glavni promjer. Ovdje se zapravo pojavljuju razmak i smetnje i gdje se dobiva ili gubi prevencija nadražaja.
Usklađivanje tvrdoće često se pogrešno shvaća. Usklađivanje ne znači da su matica i strojni vijak identični. Identična tvrdoća kod identičnog austenitnog nehrđajućeg čelika povećava rizik od habanja jer se obje površine deformiraju, otvrdnjavaju i trgaju na isti način. Pouzdaniji pristup je kontrolirana razlika tvrdoće.
Jedna površina može biti namjerno tvrđa od druge, tako da se relativno kretanje prilagođava poliranjem, a ne mikrozavarivanjem. U sklopovima od nehrđajućeg čelika, tvrđi vanjski navoj na strojnom vijku u kombinaciji s žarenim ili mekšim unutarnjim navojem u matici može spriječiti nagrizanje. Međutim, diferencijal se mora kontrolirati; ekstremna razlika može se pretvoriti u abrazivno rezanje umjesto glatkog zahvata.
Ispravno usklađivanje tvrdoće nije jednaka tvrdoća. Radi se o namjernom odnosu koji sprječava zavarivanje dviju navojnih površina.
Odabir prave matice dio je ove odluke, jer stanje materijala matice, duljina navoja i raspodjela tvrdoće određuju kako će se opterećenje podijeliti sa strojnim vijkom.
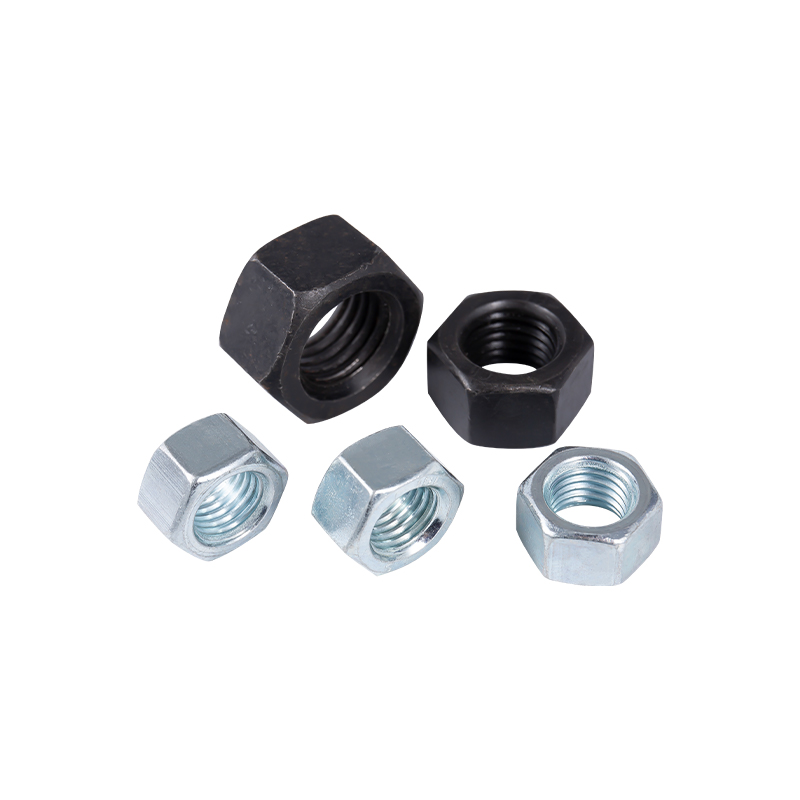 Prirubnica i sigurnosne matice za pričvršćivanje otporno na vibracije Ovaj izbor pokriva tipove običnih, prirubničkih i samosigurnosnih matica. Dizajn prirubnice dodaje kontaktnu površinu i stabilnost, dok verzije protiv labavljenja pomažu spriječiti labavljenje konca pod vibracijama ili toplinskim promjenama. Pogledajte proizvod →
Uparivanje materijala također može zaustaviti žuljanje. Kada je strojni vijak izrađen od nehrđajućeg čelika, matica izrađena od silikonske bronce ili premazanog ugljičnog čelika će smanjiti prianjanje. Ali u mnogim industrijskim proizvodima izbor materijala je fiksiran zahtjevima za koroziju, tako da završna obrada površine i premazi postaju praktična obrana.
Hrapavost i čistoća površine su kritični. Glatke niti imaju manje trenje, ali površine koje su previše glatke mogu pospješiti prianjanje. Izbjegavajte uvlačenje spojeva, pijeska, metalnih čestica i vlage unutar navojnih sklopova. Ovi kontaminanti stvaraju lokalne točke pritiska i ubrzavaju mikrozavarivanje.
| Materijal matice | Materijal vijaka | Sklonost žuljanju | Praktični pristup |
|---|---|---|---|
| Nehrđajući čelik | Nehrđajući čelik | visoko | Koristite mazivo i kontroliranu razliku tvrdoće |
| Ugljični čelik | Nehrđajući čelik | Umjereno | Pocinčavanje ili niklanje smanjuje prianjanje |
| Silicijska bronca | Nehrđajući čelik | Niska | Dobar za rastavljanje i pomorski servis |
Toplinska obrada je najizravniji način kontrole tvrdoće i kod matica i kod strojnih vijaka. Spojni elementi od ugljičnog čelika visoke čvrstoće kaljeni su i poboljšani kako bi zadovoljili određeni raspon tvrdoće. Strojni vijci od nehrđajućeg čelika mogu se hladno obrađivati ili žariti u otopini kako bi se stvorio odnos tvrdoće koji je potreban za učinak protiv žuljanja.
Budući da usklađivanje tvrdoće zahtijeva preciznost, proces toplinske obrade mora biti dosljedan u svim proizvodnim ciklusima. Moderne peći s kontroliranom atmosferom i ujednačenom temperaturom omogućuju proizvođačima da pogode uske prozore tvrdoće umjesto jednostavnog zagrijavanja spojnica dok ne izgledaju dovoljno čvrsto. Da biste razumjeli kako ove procesne odluke utječu na gotove metalne dijelove, pogledajte ovaj vodič na optimiziranje industrijske toplinske obrade .
Unutarnji šesterokutni strojni vijci s cilindričnom glavom često se biraju u preciznim sklopovima jer njihova pogonska geometrija omogućuje kontroliranu primjenu zakretnog momenta i bolje ponašanje pri postavljanju.
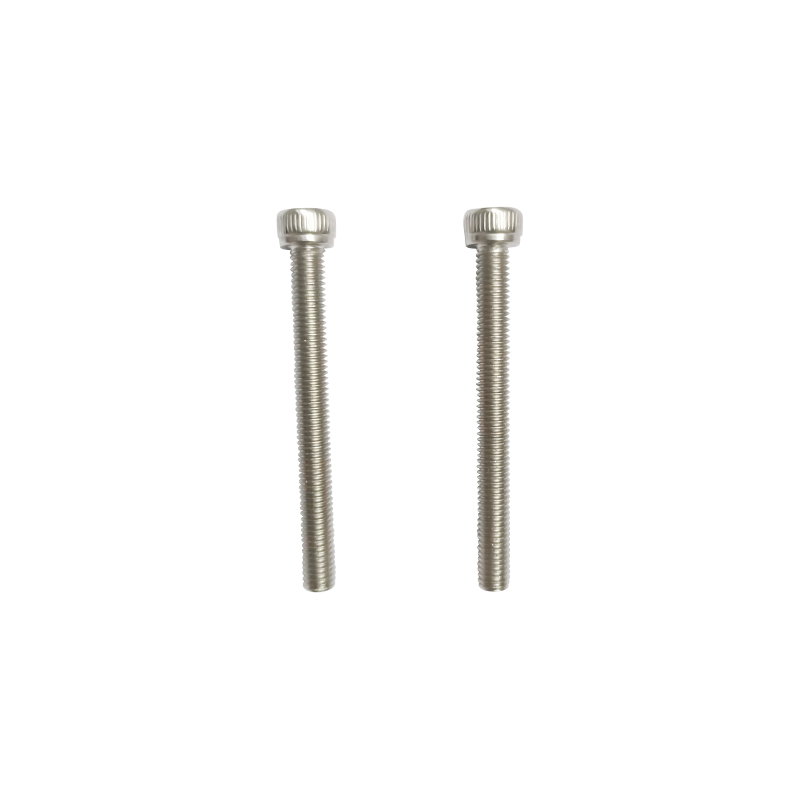 M4-0,7×8 SUS304 Strojni vijak s cilindričnom glavom Ovaj precizni vijak od nehrđajućeg čelika s unutarnjim šesterokutnim pogonom omogućuje kontroliranu primjenu zakretnog momenta u skučenim prostorima. Njegova svijetla završna obrada i dizajn s punim navojem odgovaraju preciznim sklopovima gdje su ponašanje pri postavljanju i otpornost na koroziju važni. Pogledajte proizvod →
Čak i uz ispravno pristajanje i tvrdoću, metoda sastavljanja odlučuje hoće li doista doći do habanja. Najčešći uzrok iznenadnog blokiranja nije greška u dizajnu; to je proces sklapanja koji prebrzo stvara previše trenja.
Brzina sklapanja poznati je pokretač. Brza rotacija stvara više lokalne topline i uzrokuje jače prianjanje. Usporavanje daje kontaktnim točkama manje energije za zavarivanje i daje mazivu vrijeme da ostane u zoni navoja.
Počnite sa standardom navoja i klasom pristajanja. Potvrdite efektivni promjer s odgovarajućim mjeračima navoja. Zatim definirajte zahtjeve za materijal i tvrdoću. Na kraju dodajte površinsku obradu ili mazivo koje odgovara radnom okruženju.
Ako je spoj od nehrđajućeg čelika i mora se kasnije rastaviti, koristite sredstvo protiv zapinjanja na bazi nikla i izbjegavajte spojeve na bazi bakra, koji mogu uzrokovati galvansku koroziju na nehrđajućem čeliku. Za vibrirajuću opremu razmislite o maticama s prirubnicom ili sigurnosnim maticama, jer one mijenjaju putanju opterećenja i smanjuju mikrokretanje koje se pretvara u trzanje. A šire upute za odabir pričvršćivača može vam pomoći uravnotežiti ove izbore s cijenom i dostupnošću.
Ne. Ispravno pristajanje navoja smanjuje lokalni kontaktni pritisak i poboljšava raspodjelu opterećenja, ali ne eliminira potrebu za kontrolom tvrdoće, pripremom površine i podmazivanjem. Sprječavanje nagrizanja zahtijeva kombinaciju dizajna i kontrola montaže.
U većini dizajna protiv žuljanja koristi se kontrolirana razlika tvrdoće. Uobičajen je tvrđi vanjski navoj s mekšim unutarnjim navojem, ali može funkcionirati i obrnuto ako su materijali, površinski premazi i maziva pažljivo odabrani. Ključ je u izbjegavanju identičnih mekih površina iz iste obitelji legura.
Ne. Galling se također pojavljuje kod aluminija, titana i drugih duktilnih metala. Nehrđajući čelik je najčešći industrijski primjer zbog svoje široke upotrebe, ponašanja pri otvrdnjavanju i tankog oksidnog filma.
Sredstva protiv zapinjanja na bazi nikla često se preporučuju za sklopove od nehrđajućeg čelika. Treba izbjegavati spojeve na bazi bakra jer bakar može potaknuti galvansku koroziju u navojnim spojevima od nehrđajućeg čelika.
Sprječavanje trganja konca počinje dizajnom, a ne održavanjem. Pažljivo odabrano pristajanje navoja raspoređuje opterećenje, kontrolirani odnos tvrdoće sprječava hladno zavarivanje, a disciplinirana montaža drži dvije površine odvojene dovoljno dugo da nasjednu na pričvršćivač. Kada ovi principi rade zajedno, matica i strojni vijak rade ono za što su i dizajnirani: stežu spoj bez da postanu jedan komad.
Proizvođači s iskustvom u toplinskoj obradi i proizvodnji zatvarača, kao što je Jiaxing Zhongke Metal Technology Co., Ltd., u snažnoj su poziciji da podrže ove odluke s kontrolom procesa koja seže cijelim putem od peći do gotovog navoja.

Ravne perilice i proljetne perilice su dodaci za pričvršćivanje u industriji ...
Pogledajte detalje
ZKL serija 850 ℃ peć za otpornost na rastopljenje posebno je dizajnirana za t...
Pogledajte detalje
ZKL serija 650 ℃ peć za kantiranje u kutiji prikladna je za procese toplinske...
Pogledajte detalje
ZKL serija 550 ℃ pećnica toplinskog ciklusa je industrijska oprema za sušenje...
Pogledajte detalje
RJ2 Series 650 ℃ peć za ublažavanje jama pogodna je za ublažavanje toplinske ...
Pogledajte detalje
Vijci za samo-bušenje šaltera naširoko se koriste u proizvodnji namještaja, a...
Pogledajte detalje
Dizajnske značajke vijaka za samo-tapkanje glave za pultsunk-a omogućuju im d...
Pogledajte detalje
Bolt je uobičajeni pričvršćivač koji se koristi u mnogim poljima kao što su s...
Pogledajte detalje+86-13705735391
+86-18868359082
+86-573-83128088
+86-573-83128123
Br. 2155, Shuanglong Road, okrug Nanhu, grad Jia Xing, provincija Zhejiang
Autorsko pravo © Jiaxing Zhongke Metal Technology Co., Ltd. Sva prava pridržana.Prilagođeni proizvođač visokokvalitetnih nehrđajućih čeličnih spojnih elemenata

