


ZKL serija 850 ℃ Peć za otpornost na rastopljenje
Cat:Industrijska peć
ZKL serija 850 ℃ peć za zavarivanje aluminijskih vlakana prije vakuuma je opr...
Pogledajte detalje


Samobušeći i samonarezni vijci dva su najčešće korištena spojna elementa u metalnim konstrukcijama, HVAC instalacijama, oblaganju i lakim konstrukcijskim sklopovima. Obje vrste tvore vlastite spojne navoje, što ih razlikuje od konvencionalnih strojnih vijaka i vijaka. Zabuna obično počinje kada inženjeri i izvođači pokušavaju odlučiti koji od njih štedi više vremena za instalaciju. Kratak odgovor je da samonarezni vijak uklanja potrebu za maticom, ali još uvijek zahtijeva vodeću rupu u metalu, dok samobušeći vijak kombinira bušenje i narezivanje u jednom prolazu. Ovaj vodič raščlanjuje razlike u dizajnu vrha, geometriji navoja i stvarnoj primjeni kako biste s pouzdanjem mogli odrediti pravi pričvršćivač.
Samorezni vijci, koji se nazivaju i samorezni vijci ili vijci za lim, dizajnirani su za rezanje ili oblikovanje unutarnjih navoja u postojećoj pilot rupi. Nemaju vrh za bušenje, tako da ne mogu sami napraviti rupu u čvrstom materijalu. Umjesto toga, oštar, sužen vrh i posebno oblikovani navoji postupno zahvaćaju stijenku vodeće rupe dok se vijak zakreće, generirajući spojni navoj koji drži spoj zajedno.
Na temelju interakcije s osnovnim materijalom, samorezni vijci se dijele u tri kategorije:
Budući da je potrebna pilot rupa, instalacija traje dva koraka, ali pozicioniranje i konačno opterećenje stezaljke su vrlo predvidljivi. Zbog toga su samonarezni vijci solidan izbor za električna kućišta, automobilske obloge, namještaj i uklonjive pristupne ploče. Za više pojedinosti o vrstama niti i odabiru točaka, pogledajte naš vodič na odabir pravog samoreznog vijka .
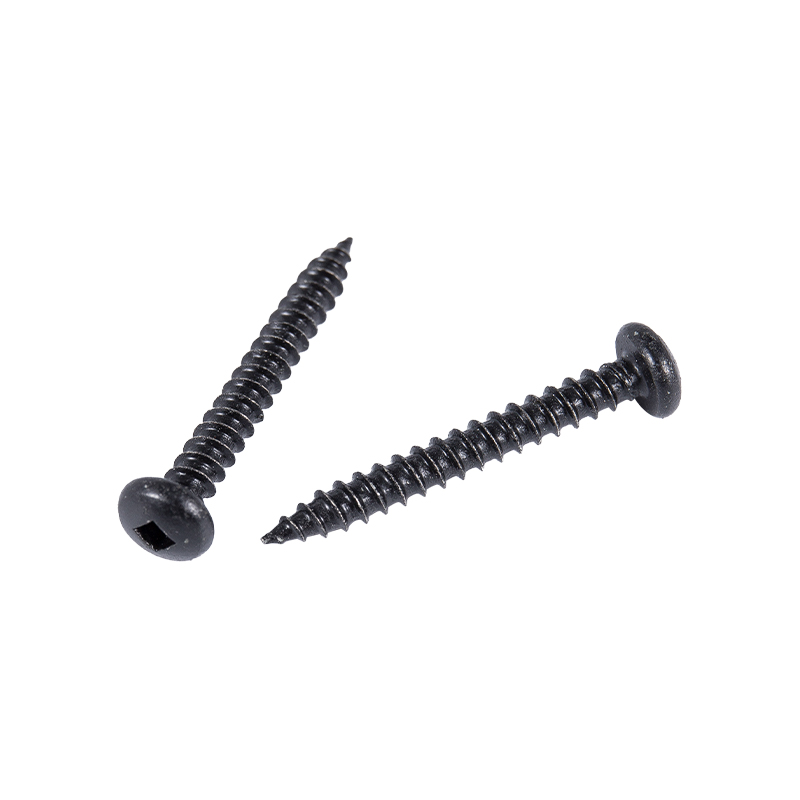 Samorezni vijci s oštrim vrhom s pravokutnom glavom za svestrano pričvršćivanje Ovaj vijak kombinira kružnu glavu s poprečnim utorima s oštrim suženim vrhom, što omogućuje brzo oblikovanje navoja bez prethodnog bušenja. Dostupan u više materijala i završnih obrada, odgovara primjenama u građevinarstvu, namještaju, elektronici i automobilima. Pogledajte proizvod →
Samobušeći vijci imaju vrh u obliku svrdla. Ova integrirana točka bušenja omogućuje da vijak izbuši vlastitu vodeću rupu i urezuje vlastite spojne navoje u jednoj operaciji, bez posebnog koraka prethodnog bušenja. Kada vrh bušenja prodre u materijal, navoji odmah zahvaćaju svježe izrezanu rupu i čvrsto povlače vijak na mjesto.
Točke bušenja označene su brojem, obično #2, #3, #4 i #5. Dulji vrhovi mogu prodrijeti kroz deblje hrpe, tako da ukupna debljina materijala određuje točnu veličinu vrha. Samobušeći vijci su zadani izbor za metalne podne obloge, čelične grede, krovne obloge i konstrukcijske čelične sklopove, gdje je kombinacija mogućnosti bušenja i brzine urezivanja glavni dobitak u produktivnosti. Opcije glave kao što su šesterokutna, šesterokutna prirubnica, pan i upuštena glava omogućuju istoj obitelji vijaka da obavlja i strukturalne i završne poslove osjetljive. Da biste razumjeli kako duljina vrha svrdla utječe na izvedbu, pročitajte naš članak o što su samobušeći vijci i kako rade .
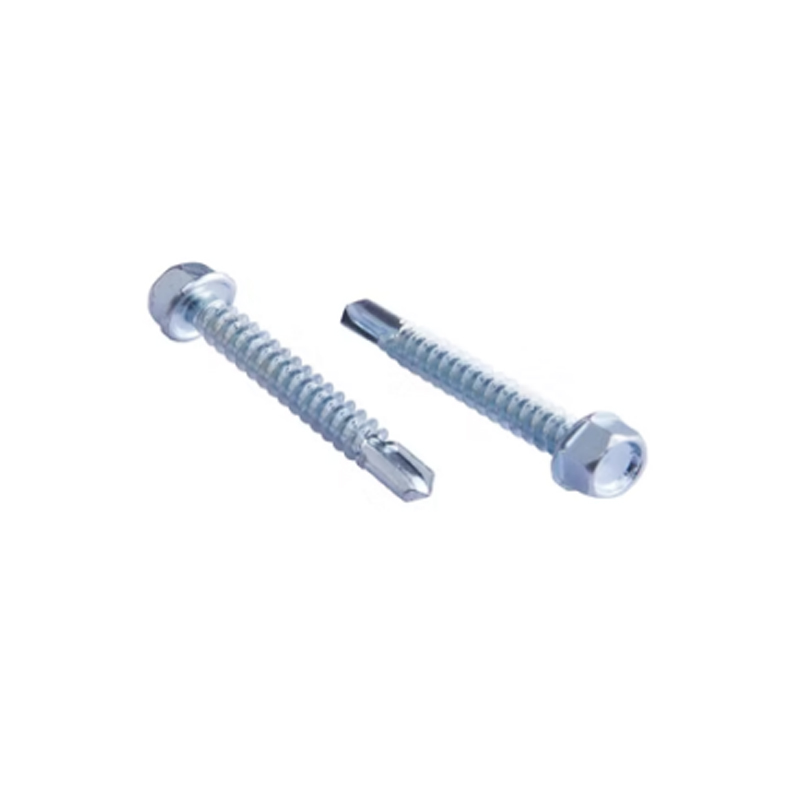 Šestokutni samobušeći vijci s integriranim vrhom za bušenje Ovi vijci sa šesterokutnom prirubnicom buše i narezuju u jednoj radnji, eliminirajući pilot rupe za brže pričvršćivanje čelik na čelik. Izrađeni od nehrđajućeg čelika otpornog na koroziju, idealni su za krovove, fotonaponske nosače i strukturne sklopove. Pogledajte proizvod →
| Atribut | Samorezni vijak | Samobušeći vijak |
|---|---|---|
| Primarna funkcija | Oblikuje ili reže spojne niti | Buši pilot rupu i oblikuje navoje |
| Potrebna pilot rupa | Da, u metalu | br |
| Dizajn savjeta | Konusni vrh s rubovima za rezanje ili oblikovanje | Vrh u stilu svrdla |
| Tipične podloge | Plastika, aluminij, tanki čelični lim | Čelik, debeli lim, konstrukcijski dijelovi |
| Koraci instalacije | Izbušite, a zatim vozite | Jedan korak |
| Lakoća rastavljanja | Lakše se uklanja i ponovno vozi | Moguće, ali uklanjanje je teže nakon potpunog sjedenja |
Razlika je najvažnija u učinkovitosti tijeka rada. U velikom volumenu pričvršćivanja čelik na čelik, eliminacija koraka pilot rupe može uštedjeti nekoliko sekundi po vijku, što se prevodi u značajne uštede rada na velikom projektu krova ili okvira.
Geometrija navoja određuje koliko se vijak ponaša u određenom osnovnom materijalu. Dva vijka identičnog promjera i duljine mogu se ponašati vrlo različito ako im profili navoja nisu usklađeni s podlogom.
Točke oblikovanja navoja su tupe i guraju materijal s puta kako bi se stvorio čvrst, hladno obrađen navoj, što je idealno za duktilne materijale i spojeve kojima je potrebna dobra otpornost na vibracije. Vrhovi za rezanje navoja su oštriji i uklanjaju malu količinu materijala, izbjegavajući veliki stres koji može napuknuti lomljivu plastiku ili kaljene metale. Ako, na primjer, pričvršćujete kruti PVC profil, vijak za rezanje navoja s uskim utorom obično će čišće sjediti od tipa za oblikovanje navoja.
Vijci s grubim navojem prikladniji su za meke podloge kao što su drvo, iverica i plastika, gdje bi se fini navoji skinuli pod opterećenjem. Vijci s finim navojem pružaju veću otpornost na izvlačenje u limu i standard su za samobušeće vijke koji se koriste u čeličnim oblogama. Kut navoja i oblik boka također kontroliraju moment ugradnje, zbog čega se konstrukcija pogona glave i profil navoja moraju razmatrati zajedno.
Samobušeći vijak radi tako da reže čelik, tako da vrh svrdla mora biti znatno tvrđi od obratka. Odgovarajuća toplinska obrada daje vrhu i navojima tvrdoću da prodiru kroz konstrukcijski čelik bez otupljenja, dok jezgra vijka zadržava dovoljno žilavosti da podnese opterećenja smicanja i savijanja bez pucanja. Ova ravnoteža postiže se kaljenjem nakon kojeg slijedi kontrolirano kaljenje. Proizvođač sa vlastitom sposobnošću toplinske obrade može održavati čvršću dosljednost tvrdoće u svakoj seriji, što izravno utječe na performanse bušilice i stope kvarova na terenu.
Pravi izbor ovisi o podlozi, pristupačnosti fuge i brzini ugradnje.
Uobičajena pogreška je uvrtanje samoreznog vijka u metal bez pilotske rupe. Vijak se može zaglaviti prije nego što se navoji u potpunosti zahvate, trošeći pričvršćivač i oštećujući komponentu. Samobušeći vijci u potpunosti izbjegavaju ovaj način kvara jer točka bušenja stvara rupu neposredno prije nego što navoj počne rezati.
Upotrijebite ovaj praktični kontrolni popis kako biste suzili mogućnosti:
Spojni elementi od nehrđajućeg čelika naširoko su specificirani za korozivna okruženja jer su otporni na hrđu na površini i u korijenu navoja. Kada trebate kombinaciju podloške i vijka, unaprijed sastavljena jedinica s jednom ili spojenom podloškom pojednostavljuje instalaciju i smanjuje broj dijelova na licu mjesta.
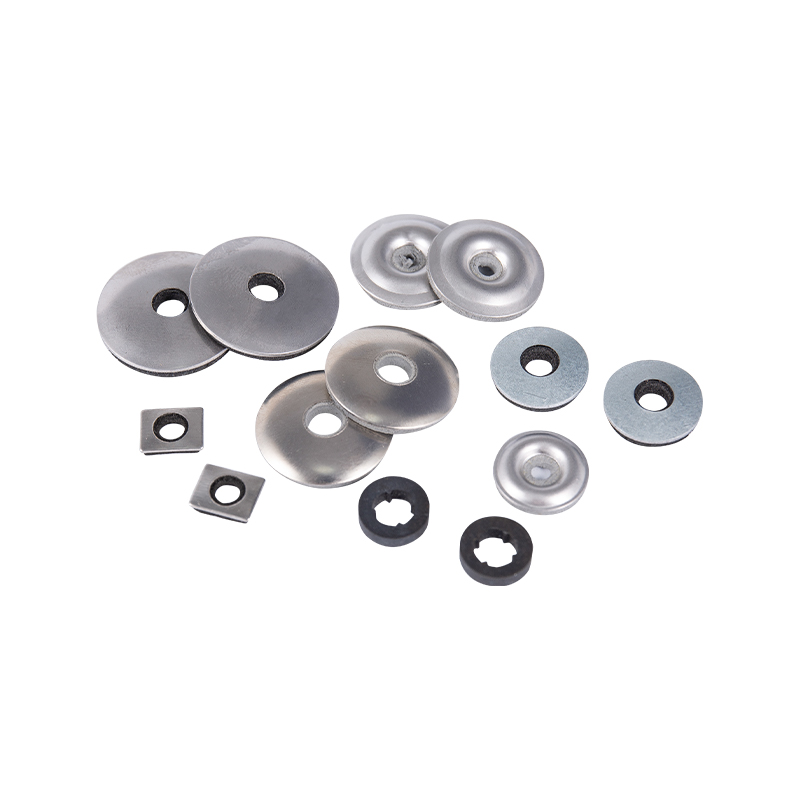 Pojedinačne i spojene podloške za vodonepropusno brtvljenje Unaprijed sastavljene metalne i gumene podloške osiguravaju vodonepropusnost oko spojnica, sprječavajući prodor vlage u kritičnim primjenama. Dostupne u različitim veličinama i materijalima, ove jedinice pojednostavljuju instalaciju i smanjuju broj dijelova na licu mjesta. Pogledajte proizvod →
Samo u vrlo tankom, mekanom limu, a i tada je rezultat nepouzdan. Samorezni vijak je dizajniran za nabijanje navoja, a ne za bušenje rupa. Za dosljednu kvalitetu u metalnim spojevima, uvijek osigurajte pilot rupu prije uvrtanja samoreznog vijka.
Oni će bušiti i zabijati u drvo, ali namjenski vijak za drvo ili vijak za ivericu s oštrim vrhom i grubim navojem općenito će bolje držati i koštati manje. Samobušeći vijci optimizirani su za spojeve metala na metal, a ne za mekane vlaknaste materijale.
Vijci za oblikovanje navoja istiskuju materijal kako bi stvorili čvrsti navoj, koji odgovara duktilnim podlogama kao što su aluminij i plastika. Vijci za rezanje navoja uklanjaju materijal s malim reznim rubovima, što odgovara tvrđim materijalima i smanjuje opasnost od pucanja lomljivih dijelova.
Uskladite broj točke s kombiniranom debljinom materijala koji se pričvršćuju. Točka #2 radi za lake limove do otprilike 2 mm, dok točke #4 i #5 odgovaraju debljim strukturnim hrpama. Ako je vrh svrdla prekratak, vijak se zaustavlja prije nego što se navoji zahvate; ako je predug, vrh se može pomaknuti tijekom instalacije.
Obje obitelji spojnica imaju jasno mjesto u obradi metala i općoj montaži. Odluka se svodi na tvrdoću podloge, prisutnost pilot rupe i brzinu postavljanja. Suradnja s proizvođačem koji kontrolira cijeli proces, od hladnog sabijanja i valjanja navoja preko toplinske obrade i završne obrade površine, olakšava postizanje dosljednih performansi na licu mjesta. Kada je otpornost na koroziju prioritet, opcije od nehrđajućeg čelika u SUS304 ili SUS316 zaslužuju ozbiljno razmatranje; samo potvrdite da specifikacija toplinske obrade odgovara tvrdoći materijala koje namjeravate spojiti.

ZKL serija 850 ℃ peć za zavarivanje aluminijskih vlakana prije vakuuma je opr...
Pogledajte detalje
ZKL serija 650 ℃ peć za kantiranje u kutiji prikladna je za procese toplinske...
Pogledajte detalje
Peć za otpornost na kolica RT2 serije može se koristiti za procese toplinske ...
Pogledajte detalje
RJ2 Series 650 ℃ peć za ublažavanje jama pogodna je za ublažavanje toplinske ...
Pogledajte detalje
Vijci za samo-bušenje na glavi su vrsta pričvršćivača koja se široko koristi ...
Pogledajte detalje
Šesterokutna glava oštra točka samo-tapkanja vijci su učinkoviti i prikladan ...
Pogledajte detalje
Bolt je uobičajeni pričvršćivač koji se koristi u mnogim poljima kao što su s...
Pogledajte detalje+86-13705735391
+86-18868359082
+86-573-83128088
+86-573-83128123
Br. 2155, Shuanglong Road, okrug Nanhu, grad Jia Xing, provincija Zhejiang
Autorsko pravo © Jiaxing Zhongke Metal Technology Co., Ltd. Sva prava pridržana.Prilagođeni proizvođač visokokvalitetnih nehrđajućih čeličnih spojnih elemenata


